
Ogni pezzo di un mobile nasce da una riga della lista di taglio. Se quella riga è sbagliata — una misura, la venatura, un bordo — l'errore viaggia dalla sezionatrice alla bordatrice e dalla bordatrice al montaggio, e si paga in pannelli, in tempo e in pezzi rifatti.
La buona notizia è che fare bene una lista di taglio non ha segreti: basta che contenga i dati giusti e che tutta l'officina la legga con lo stesso criterio. Questa guida spiega quali sono quei dati, i cinque errori che rovinano più pezzi e quando conviene lasciare il foglio di calcolo e passare a un programma di ottimizzazione che risolva da solo i casi difficili: i pezzi troppo piccoli per la bordatrice e i frontali che devono avere la venatura continua.
Lista di taglio e piano di taglio non sono la stessa cosa
Conviene separare due cose che spesso si confondono:
- La lista di taglio dice quali pezzi bisogna tagliare: ogni pezzo con le sue misure, il suo materiale, la sua venatura e i suoi bordi.
- Il piano di taglio (l'ottimizzazione) dice come si dispongono quei pezzi su ogni pannello e in quale ordine si tagliano.
Prima viene la lista, poi l'ottimizzazione. Un piano di taglio perfetto fatto su una lista sbagliata serve solo a tagliare più in fretta i pezzi sbagliati.
I dati che non possono mancare
| Dato | Perché è importante |
|---|---|
| Identificativo del pezzo | Per sapere cos'è ogni pezzo alla bordatrice, al CNC e al montaggio |
| Descrizione e mobile | «Fianco sinistro del modulo lavello»: il montatore non dovrebbe dover indovinare |
| Materiale e spessore | I pezzi si raggruppano per materiale e spessore, e ogni gruppo si ottimizza a parte |
| Lunghezza e larghezza | La misura finita del pezzo, sempre con lo stesso criterio |
| Quantità | Quanti pezzi uguali bisogna tagliare |
| Direzione della venatura | Nei pannelli con decoro legno, la venatura non si può ruotare |
| Bordi per lato | Quali lati vanno bordati e con quale bordo |
A tutto questo si aggiunge una regola che non è di nessun programma, ma di tutto il settore del legno, in Italia, in Francia, in Spagna o in Germania: la prima misura è sempre quella che segue la venatura. Così chi legge la lista — e il programma che la ottimizza — sa senza dubbi come va disposto ogni pezzo sul pannello.
I 5 errori che rovinano più pezzi
1. Mescolare misure finite e misure di taglio
Se alcuni annotano la misura che il pezzo avrà nel mobile e altri la misura a cui si taglia, l'errore non compare alla sezionatrice: compare al montaggio, quando il pezzo non entra. La lista deve riportare sempre la misura finita, e tutta l'officina deve saperlo.
2. Dimenticare la venatura
Un frontale con la venatura girata si vede a occhio nudo e non ha rimedio: bisogna tagliarlo di nuovo. Se la lista non dice come va la venatura, l'ottimizzatore o l'operatore possono ruotare il pezzo per sfruttare meglio il pannello. E nei frontali che stanno uno sopra l'altro non basta che la venatura vada nel suo verso: deve continuare da un frontale al successivo.
3. Non indicare i bordi lato per lato
«Va bordato» non basta. La bordatrice deve sapere quali lati si bordano e con quale bordo. Altrimenti si tira a indovinare, e un pezzo bordato sul lato sbagliato torna alla sezionatrice.
4. Ricopiare la lista a mano
Ogni volta che qualcuno ribatte una lista c'è un'occasione di errore: un numero scambiato, una riga saltata. La lista dovrebbe uscire dal progetto senza che nessuno la ricopi.
5. Pezzi non identificati
In un ordine ci sono pezzi uguali di misura che appartengono a mobili diversi. Se non sono identificati, si mescolano sul carrello, e al montaggio nessuno sa più cosa sia ciascuno.
Foglio di calcolo o programma di ottimizzazione?
Per un mobile singolo, un foglio di calcolo ben ordinato può bastare. Per una produzione non basta:
- Non ottimizza: disporre i pezzi a mano sul pannello lascia più sfrido del necessario.
- Non protegge la venatura: niente impedisce che un pezzo venga ruotato.
- Non risolve i casi difficili: non sa quali pezzi sono troppo piccoli per la bordatrice né quali frontali devono uscire con la venatura continua.
- Non arriva alla macchina: l'operatore deve inserire a mano le misure nella sezionatrice.
- Non identifica i pezzi: non ci sono etichette, e al montaggio si tira a indovinare.
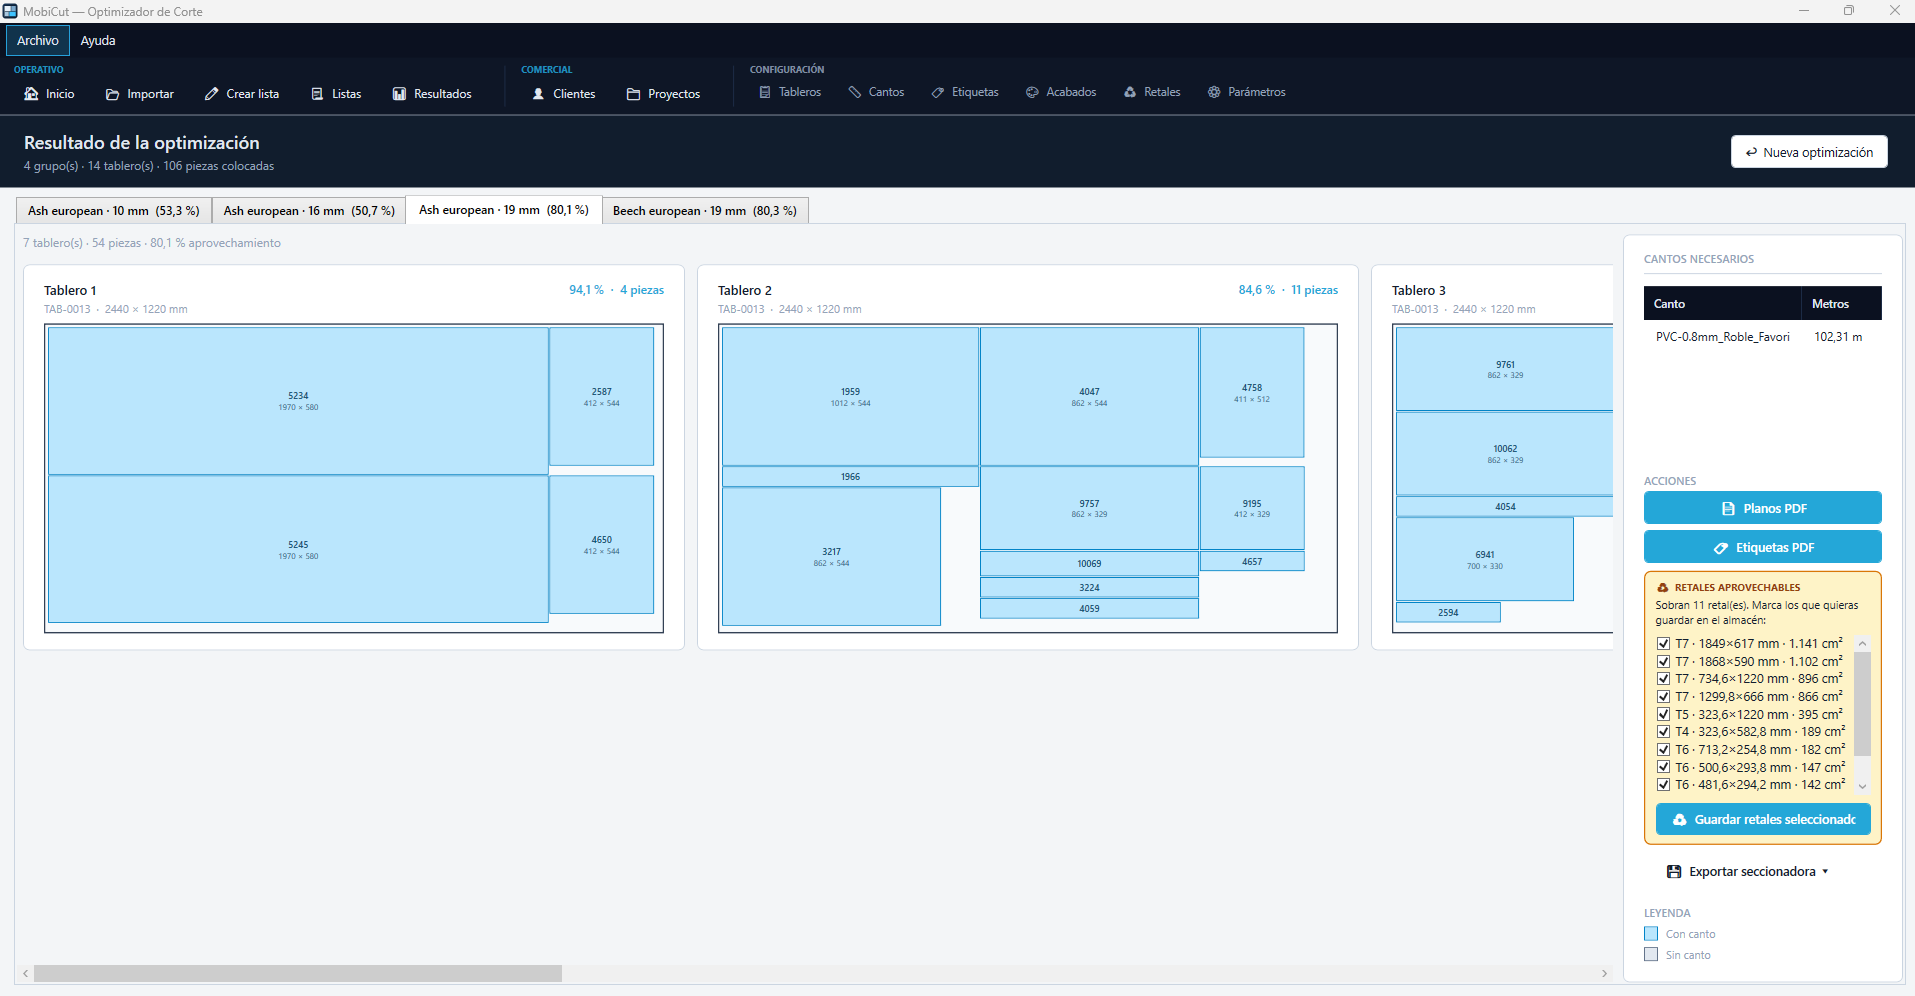
Un programma di ottimizzazione del taglio raggruppa i pezzi per materiale e spessore, li dispone sfruttando ogni pannello, rispetta la venatura, sottrae a ogni taglio lo spessore della lama, sfrutta gli sfridi e genera la sequenza di tagli per la sezionatrice.
Come lo risolve MobiCut
MobiCut è l'ottimizzatore di taglio di MobiTech per sezionatrice:
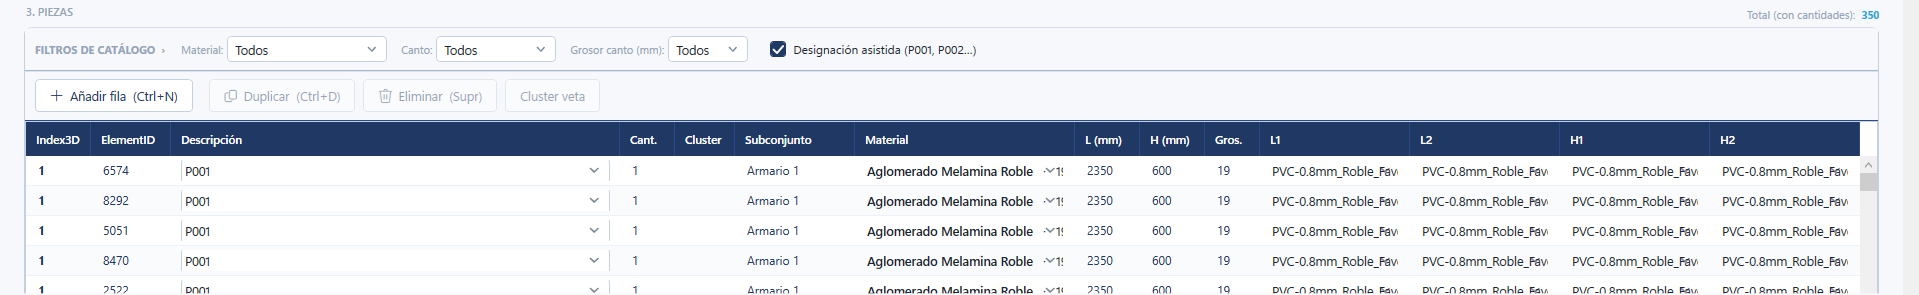
- Riceve la lista di taglio direttamente da TopSolid'Wood. Quando non c'è un progetto CAD, la lista si crea a mano con designazione assistita (P001, P002…).
- La prima misura è la venatura, e il motore non ruota i pezzi per rispettarla. Gli sfridi disponibili a magazzino vengono proposti prima di aprire pannelli nuovi.
- Stampa l'etichetta QR di ogni pezzo, così nessuno deve tirare a indovinare al montaggio.
- Genera il programma della tua sezionatrice: Homag, Biesse, SCM e Striebig.
- Prima di tagliare, la simulazione mostra l'intero ciclo a schermo: rifilo, strisce e tagli trasversali.
E le due funzioni più importanti, incluse nella licenza, sono quelle che risolvono da sole i casi difficili.
Pezzo madre: i pezzi troppo piccoli per la bordatrice
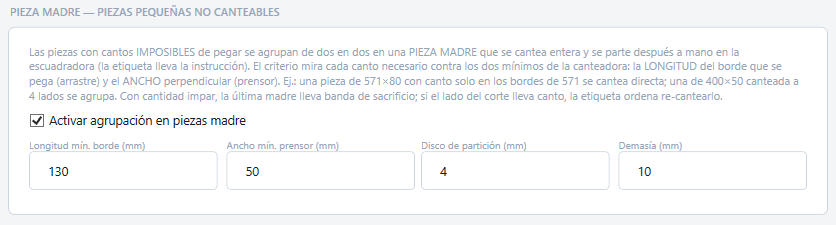
Ogni bordatrice ha due limiti fisici: la lunghezza minima del bordo che riesce a trascinare e la larghezza minima del pezzo che il pressore riesce a tenere. Un pezzo sotto questi limiti non si può bordare da solo.
In MobiCut la funzione si attiva una volta sola nella configurazione, con le due misure minime della tua bordatrice. Con queste, il programma controlla ogni pezzo tenendo conto di quali lati vanno bordati. Per esempio, con una lunghezza minima di 130 mm e una larghezza minima di 50 mm, un pezzo di 571 × 80 mm bordato solo sui lati lunghi si borda direttamente; se è bordato anche sui lati da 80 mm, no. I pezzi che non si possono bordare da soli, MobiCut li unisce a coppie, pezzi uguali, in un pezzo madre: un pezzo più grande che si taglia in sezionatrice, si borda intero e poi si divide in squadratrice. I due pezzi stanno sui bordi esterni del pezzo madre, così i loro bordi escono dalla bordatrice come quelli di qualsiasi altro pezzo.
L'etichetta avvisa l'operatore che il pezzo va diviso e, se il lato del taglio è bordato, che va bordato di nuovo. I metri di bordo del risultato contano già il pezzo madre intero e questi lati da ribordare.
Cluster di venatura continua: la venatura passa da un pezzo all'altro
Pensa ai frontali di una cassettiera con la venatura verticale. Se ogni frontale esce da un punto diverso del pannello, la venatura salta da un cassetto all'altro e il mobile sembra fatto a pezzi. Perché la venatura continui da un frontale al successivo, i frontali devono uscire dallo stesso pannello, uno dopo l'altro nel senso della venatura e nell'ordine in cui vengono montati.
In MobiCut quei pezzi formano un cluster di venatura continua. Il cluster si definisce a mano nella lista, con un pulsante, oppure in automatico, quando la lista arriva da TopSolid'Wood con il cluster già segnato. I frontali possono avere altezze diverse; devono condividere materiale, spessore e larghezza. L'ottimizzatore dispone i pezzi del cluster in sequenza, nel senso della venatura e senza ruotarli, e l'etichetta di ogni pezzo indica la sua posizione nella sequenza. Se il cluster non entra intero nel pannello, si divide in tratti che entrano, la venatura resta continua dentro ogni tratto e il programma lo segnala.
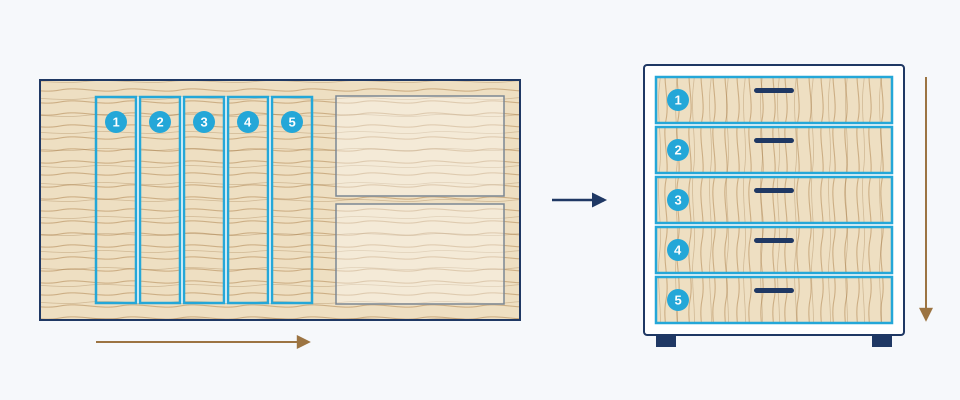
Per questo la regola della venatura non è un dettaglio: siccome la prima misura di ogni pezzo è sempre quella che segue la venatura, MobiCut sa senza chiedere come disporre ogni pezzo sul pannello e in quale verso mettere in fila i pezzi di un cluster. L'utente non deve pensare a niente: fa tutto il programma.
Magazzino PRO: ogni cosa al suo posto
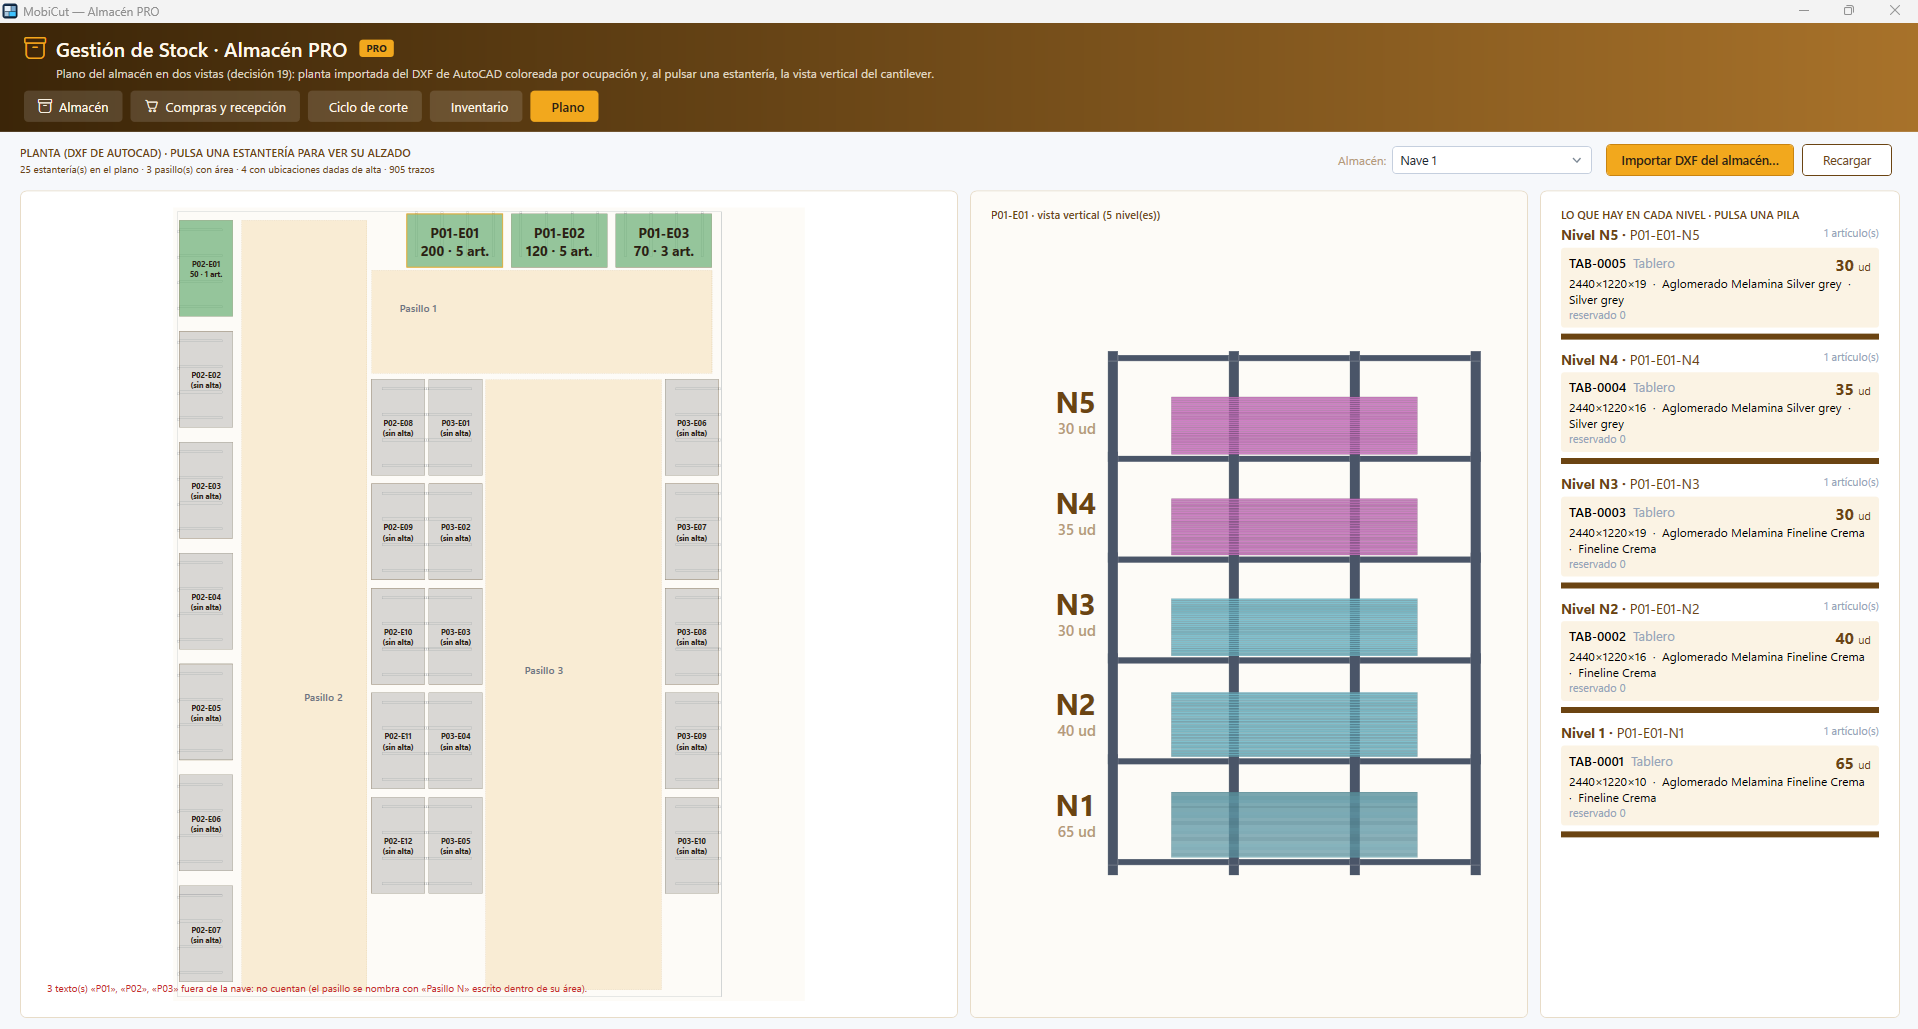
Con il modulo Magazzino PRO, che ha una licenza propria, MobiCut entra nella gestione delle giacenze. Si importa la pianta del capannone (DXF), con le sue corsie e i suoi scaffali, e ogni scaffale si vede per livelli: quale pannello c'è in ogni livello, quante unità e quante sono riservate. Ogni entrata e ogni uscita di materiale resta registrata in un libro movimenti, con la pistola che legge prima l'ubicazione e poi l'articolo.
E la lista di taglio è collegata al magazzino: all'ottimizzazione si riservano i pannelli, alla stampa delle etichette si scarica ciò che si taglia davvero — pannelli e metri di bordo — e le rimanenze si conservano secondo la politica che sceglie ogni azienda. L'inventario si fa con la pistola, corsia per corsia, e ciò che scende sotto il minimo diventa un ordine di acquisto.
E se ti serve gestire tutta la fabbrica, dal preventivo alla produzione, l'ERP di MobiTech integra un proprio ottimizzatore di taglio. Cos'altro deve avere quell'ERP lo raccontiamo in le 7 domande chiave per scegliere l'ERP di un mobilificio.
Prima di mandare la lista in officina
- Ogni pezzo ha un identificativo e una descrizione?
- Tutte le misure seguono lo stesso criterio di misura finita?
- La venatura è indicata, con la prima misura che segue la venatura?
- I bordi sono segnati lato per lato?
- I frontali che devono avere la venatura continua sono nel loro cluster, nell'ordine in cui vengono montati?
- Materiale e spessore coincidono con i pannelli a magazzino?
- La lista è uscita dal progetto senza essere ricopiata a mano?
Se la risposta è sì a tutto, la lista è pronta per l'ottimizzazione. Se vuoi vedere come MobiCut trasforma la tua lista in pannelli ottimizzati ed etichette per ogni pezzo, richiedi una demo con i tuoi file.