
Chaque pièce d'un meuble commence par une ligne de la liste de débit. Si cette ligne est fausse — une cote, le sens du fil, un chant —, l'erreur voyage de la scie à panneaux à la plaqueuse de chants, puis de la plaqueuse au montage, et elle se paie en panneaux, en temps et en pièces refaites.
La bonne nouvelle, c'est qu'une bonne liste de débit (ou liste de coupe) n'a rien de mystérieux : il suffit qu'elle contienne les bonnes données et que tout l'atelier la lise avec les mêmes règles. Ce guide explique quelles sont ces données, les cinq erreurs qui gâchent le plus de pièces et quand il vaut la peine de quitter le tableur pour un logiciel d'optimisation qui gère seul les cas difficiles : les pièces trop petites pour la plaqueuse et les façades qui doivent avoir une veinure continue.
Liste de débit et plan de coupe, ce n'est pas la même chose
Deux choses sont souvent confondues :
- La liste de débit dit quelles pièces il faut couper : chaque pièce avec ses cotes, son matériau, son sens du fil et ses chants.
- Le plan de coupe (l'optimisation) dit comment ces pièces sont placées sur chaque panneau et dans quel ordre elles sont coupées.
La liste d'abord, l'optimisation ensuite. Un plan de coupe parfait fait sur une liste mal faite ne sert qu'à couper plus vite de mauvaises pièces.
Les données indispensables
| Donnée | Pourquoi elle compte |
|---|---|
| Identifiant de la pièce | Pour savoir quelle pièce est laquelle à la plaqueuse, à la CNC et au montage |
| Désignation et meuble | « Côté gauche du meuble évier » : le monteur ne devrait pas avoir à deviner |
| Matériau et épaisseur | Les pièces sont regroupées par matériau et épaisseur, et chaque groupe est optimisé à part |
| Longueur et largeur | La cote finie de la pièce, toujours selon le même critère |
| Quantité | Combien de pièces identiques il faut couper |
| Sens du fil | Sur les panneaux à décor bois, le fil ne peut pas être tourné |
| Chants par côté | Quels côtés sont plaqués et avec quel chant |
À cela s'ajoute une règle qui n'appartient à aucun logiciel, mais à toute la filière bois, en France, en Italie, en Espagne ou en Allemagne : la première cote est toujours celle qui suit le fil. Ainsi, celui qui lit la liste — et le logiciel qui l'optimise — sait sans hésiter comment chaque pièce est placée sur le panneau.
Les 5 erreurs qui gâchent le plus de pièces
1. Mélanger cotes finies et cotes de coupe
Si les uns notent la cote que la pièce aura dans le meuble et les autres la cote à laquelle elle est coupée, l'erreur n'apparaît pas à la scie : elle apparaît au montage, quand la pièce ne rentre pas. La liste doit toujours porter la cote finie, et tout l'atelier doit le savoir.
2. Oublier le fil
Une façade dont le fil est tourné se voit au premier coup d'œil et n'a pas de remède : il faut la recouper. Si la liste ne dit pas comment va le fil, l'optimiseur ou l'opérateur peuvent tourner la pièce pour mieux utiliser le panneau. Et sur les façades placées les unes au-dessus des autres, il ne suffit pas que le fil aille dans le bon sens : la veinure doit continuer d'une façade à la suivante.
3. Ne pas indiquer les chants côté par côté
« Avec chant » ne suffit pas. La plaqueuse doit savoir quels côtés sont plaqués et avec quel chant. Sinon, on devine, et une pièce plaquée du mauvais côté retourne à la scie.
4. Recopier la liste à la main
Chaque fois que quelqu'un ressaisit une liste, une erreur peut se glisser : un chiffre inversé, une ligne sautée. La liste devrait sortir de la conception sans que personne ne la recopie.
5. Des pièces non identifiées
Dans une commande, il y a des pièces de mêmes dimensions qui appartiennent à des meubles différents. Si elles ne sont pas identifiées, elles se mélangent sur le chariot, et au montage personne ne sait laquelle est laquelle.
Tableur ou logiciel d'optimisation ?
Pour un meuble isolé, un tableur bien tenu peut suffire. Pour une production, il ne suffit plus :
- Il n'optimise pas : placer les pièces à la main sur le panneau laisse plus de chutes que nécessaire.
- Il ne protège pas le fil : rien n'empêche qu'une pièce soit tournée.
- Il ne gère pas les cas difficiles : il ne sait ni quelles pièces sont trop petites pour la plaqueuse, ni quelles façades doivent sortir avec une veinure continue.
- Il n'arrive pas à la machine : l'opérateur doit saisir les cotes à la main sur la scie.
- Il n'identifie pas les pièces : pas d'étiquettes, et au montage on devine.
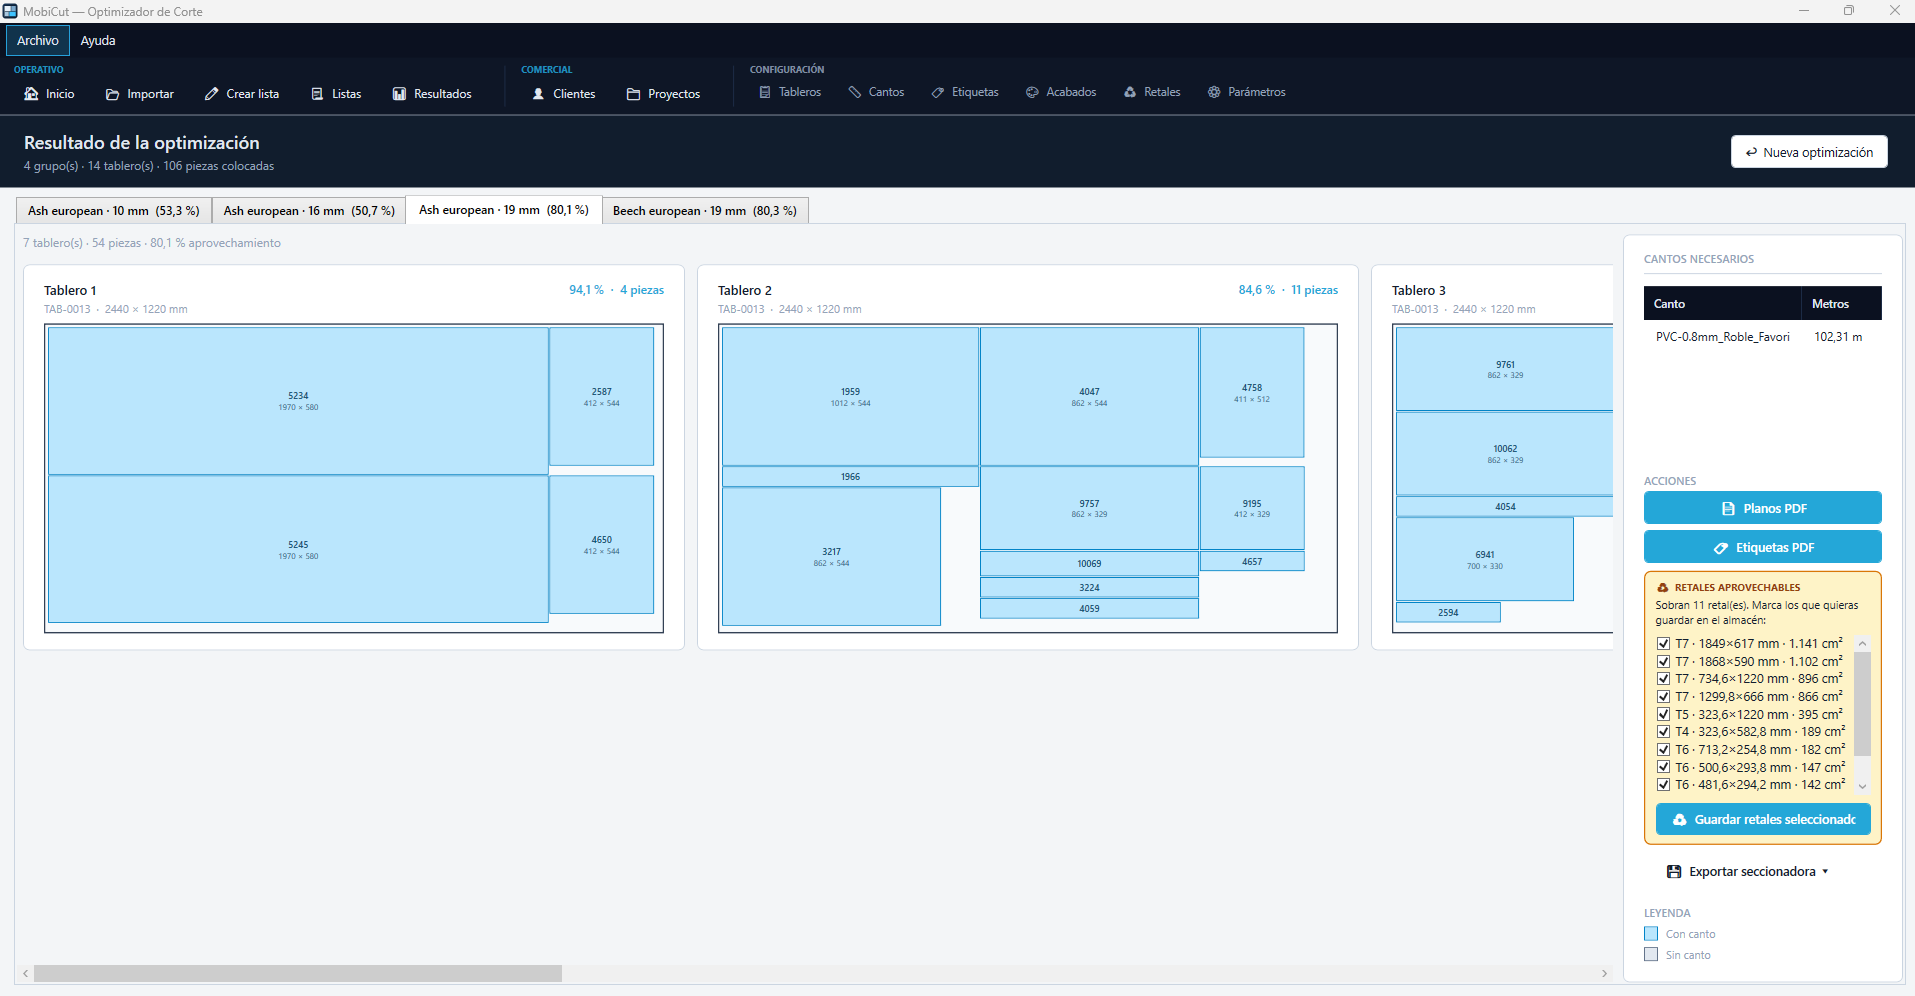
Un logiciel d'optimisation de coupe regroupe les pièces par matériau et épaisseur, les place en tirant le meilleur parti de chaque panneau, respecte le fil, déduit à chaque coupe l'épaisseur de la lame, utilise les chutes et génère la séquence de coupe pour la scie à panneaux.
Comment MobiCut le résout
MobiCut est l'optimiseur de coupe de MobiTech pour scie à panneaux :
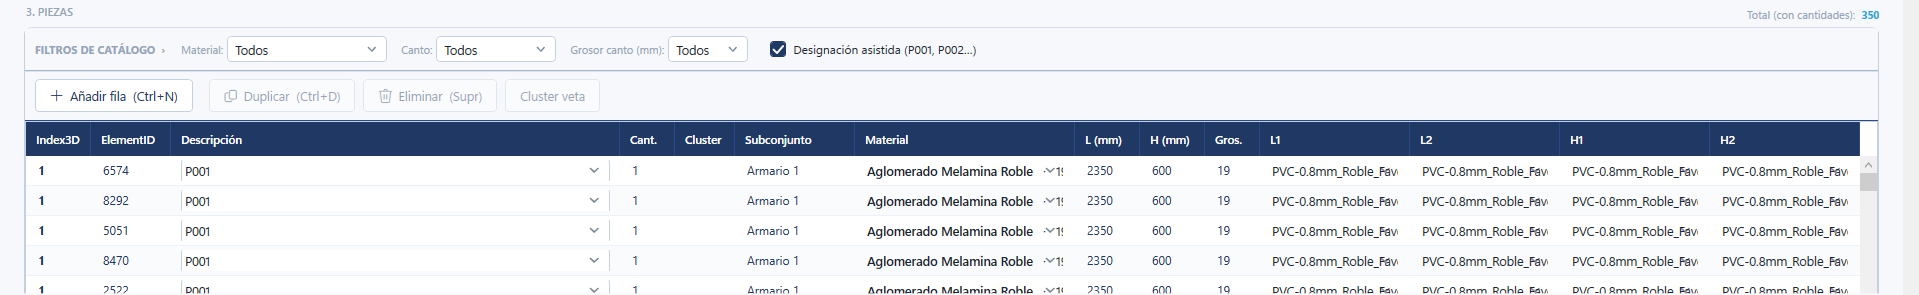
- Il reçoit la liste de débit directement depuis TopSolid'Wood. Sans projet CAO, la liste se crée à la main avec désignation assistée (P001, P002…).
- La première cote est le fil, et le moteur ne tourne jamais les pièces contre lui. Les chutes disponibles en stock sont proposées avant d'ouvrir de nouveaux panneaux.
- Il imprime l'étiquette QR de chaque pièce, pour que personne n'ait à deviner au montage.
- Il génère le programme de votre scie : Homag, Biesse, SCM et Striebig.
- Avant de couper, la simulation montre le cycle complet à l'écran : délignage, bandes et coupes transversales.
Et les deux fonctions les plus importantes, incluses dans la licence, sont celles qui gèrent seules les cas difficiles.
Pièce mère : les pièces trop petites pour la plaqueuse
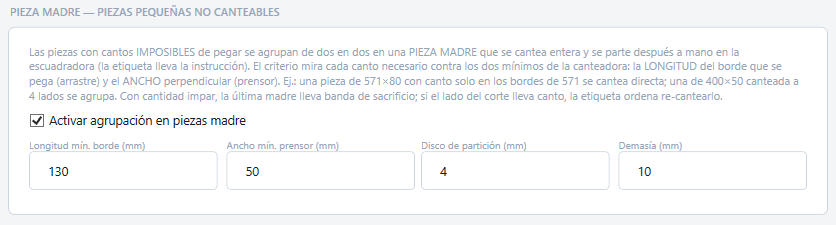
Toute plaqueuse de chants a deux limites physiques : la longueur minimale de chant qu'elle peut entraîner et la largeur minimale de pièce que le presseur peut tenir. Une pièce en dessous de ces limites ne peut pas être plaquée seule.
Dans MobiCut, la fonction s'active une seule fois dans la configuration, avec les deux cotes minimales de votre plaqueuse. Avec elles, le logiciel vérifie chaque pièce en tenant compte des côtés à plaquer. Par exemple, avec une longueur minimale de 130 mm et une largeur minimale de 50 mm, une pièce de 571 × 80 mm plaquée seulement sur ses grands côtés se plaque directement ; si elle est aussi plaquée sur ses côtés de 80 mm, non. Les pièces qui ne peuvent pas être plaquées seules, MobiCut les réunit deux par deux, pièces identiques, en une pièce mère : une pièce plus grande qui est coupée à la scie à panneaux, plaquée entière puis séparée à la scie à format. Les deux pièces sont placées sur les bords extérieurs de la pièce mère, si bien que leurs chants sortent de la plaqueuse comme ceux de n'importe quelle autre pièce.
L'étiquette indique à l'opérateur que la pièce doit être séparée et, si le côté coupé porte un chant, qu'il faut le replaquer. Les mètres de chant du résultat comptent déjà la pièce mère entière et ces côtés à replaquer.
Cluster à veinure continue : la veinure passe d'une pièce à l'autre
Pensez aux façades d'une commode à tiroirs avec le fil à la verticale. Si chaque façade sort d'un endroit différent du panneau, la veinure saute d'un tiroir à l'autre et le meuble a l'air fait de morceaux. Pour que la veinure continue d'une façade à la suivante, les façades doivent sortir du même panneau, l'une après l'autre dans le sens du fil et dans l'ordre de montage.
Dans MobiCut, ces pièces forment un cluster à veinure continue. Le cluster se définit à la main dans la liste, avec un bouton, ou automatiquement, quand la liste arrive de TopSolid'Wood avec le cluster déjà marqué. Les façades peuvent avoir des hauteurs différentes ; elles doivent partager le matériau, l'épaisseur et la largeur. L'optimiseur place les pièces du cluster en séquence, dans le sens du fil et sans les tourner, et l'étiquette de chaque pièce indique sa place dans la séquence. Si le cluster ne tient pas entier sur le panneau, il est divisé en tronçons qui tiennent, la veinure reste continue dans chaque tronçon et le logiciel le signale.
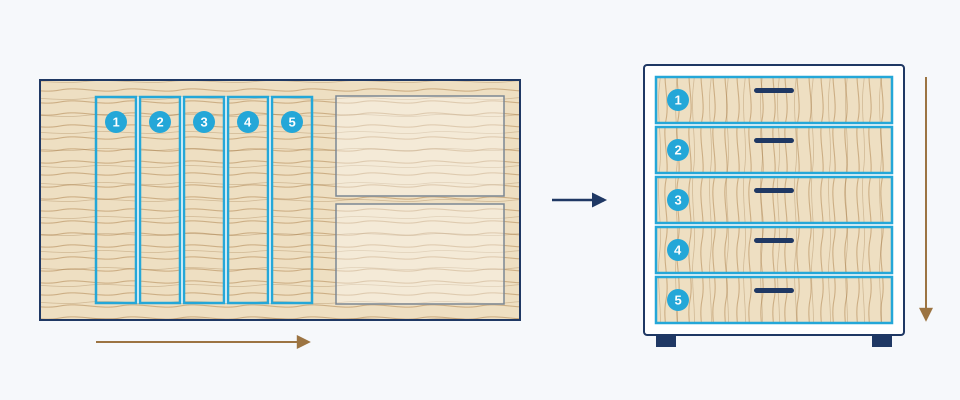
C'est pourquoi la règle du fil n'est pas un détail : comme la première cote de chaque pièce est toujours celle qui suit le fil, MobiCut sait sans rien demander comment placer chaque pièce sur le panneau et dans quel sens aligner les pièces d'un cluster. L'utilisateur n'a à penser à rien : le logiciel fait tout.
Magasin PRO : chaque chose à sa place
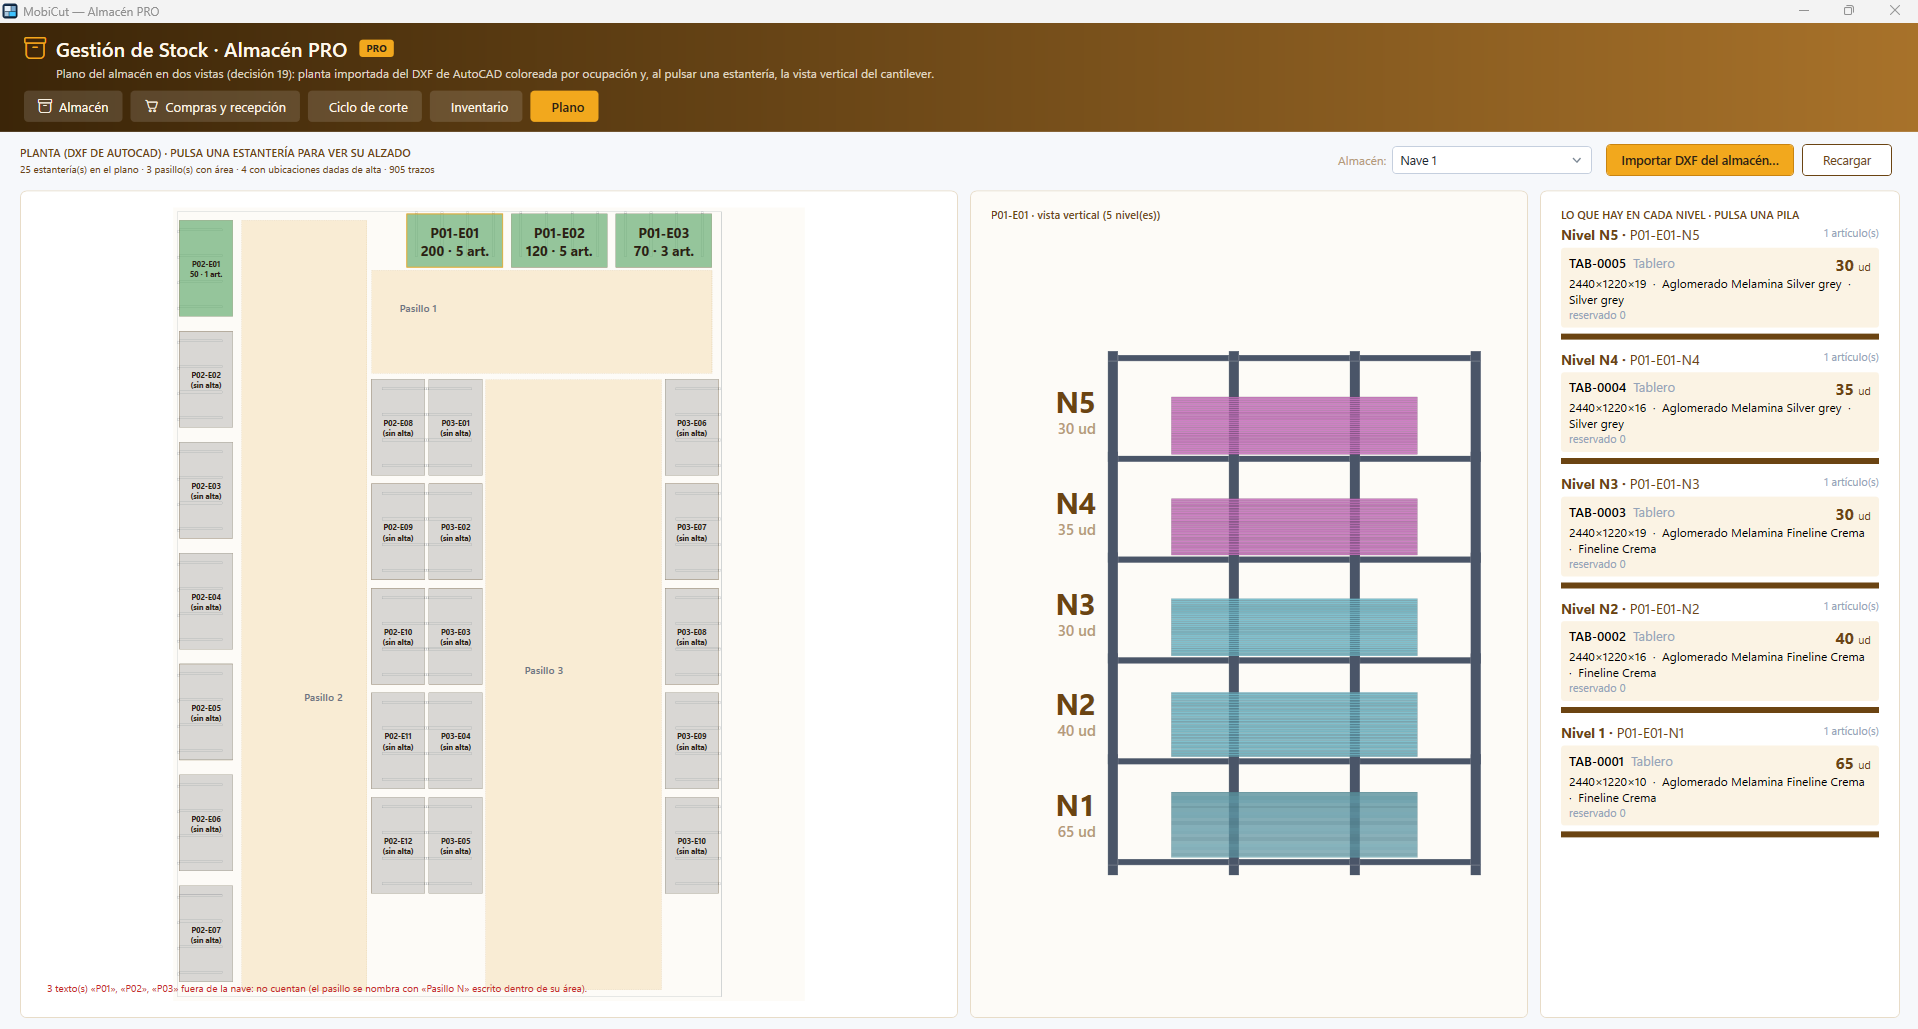
Avec le module Magasin PRO, qui a sa propre licence, MobiCut entre dans la gestion de stock. On importe le plan du bâtiment (DXF), avec ses allées et ses rayonnages, et chaque rayonnage s'affiche par niveaux : quel panneau se trouve à chaque niveau, combien d'unités et combien sont réservées. Chaque entrée et chaque sortie de matériau est enregistrée dans un livre des mouvements, le pistolet lisant d'abord l'emplacement, puis l'article.
Et la liste de débit est reliée au magasin : les panneaux sont réservés à l'optimisation, ce qui est réellement coupé — panneaux et mètres de chant — sort du stock à l'impression des étiquettes, et les restes sont rangés selon la politique choisie par chaque entreprise. L'inventaire se fait au pistolet, allée par allée, et ce qui passe sous le minimum devient une commande d'achat.
Et si vous avez besoin de gérer toute l'usine, du devis à l'atelier, l'ERP de MobiTech intègre son propre optimiseur de coupe. Ce que cet ERP doit offrir d'autre, nous le racontons dans les 7 questions clés pour choisir l'ERP d'une fabrique de meubles.
Avant d'envoyer la liste à l'atelier
- Chaque pièce a-t-elle un identifiant et une désignation ?
- Toutes les cotes suivent-elles le même critère de cote finie ?
- Le fil est-il indiqué, avec la première cote dans le sens du fil ?
- Les chants sont-ils marqués côté par côté ?
- Les façades qui doivent avoir une veinure continue sont-elles dans leur cluster, dans l'ordre de montage ?
- Le matériau et l'épaisseur correspondent-ils aux panneaux en stock ?
- La liste est-elle sortie de la conception sans être recopiée à la main ?
Si la réponse est oui partout, la liste est prête à être optimisée. Si vous voulez voir comment MobiCut transforme votre liste en panneaux optimisés et en étiquettes pour chaque pièce, demandez une démo avec vos propres fichiers.